PAHT-CF пластик Bambu Lab Filament Black з RFID чіпом для 3D-принтера (70100) 1.75 мм 1 кг

В наявності
LA0461

4899 грн.


Оплата та розстрочка
Від 1633 грн./міс
VISA Mastercard Apple Pay Google Pay 24 Pay МоноБанк 3 Оплата частинами 3
Готівкою Безготівковий розрахунок Оплата з ПДВ
  • Низьке водопоглинання: на 50 % менше, ніж у звичайного PA-CF.
  • Потрібен закритий принтер; рекомендоване сопло 0.6 мм; AMS lite не підходить.

Опис

Bambu Lab PAHT-CF Filament

Bambu PAHT-CF

· Низьке вологопоглинання · Виняткові механічні властивості та міжшарова адгезія · Висока міцність на розтяг

Низьке водопоглинання

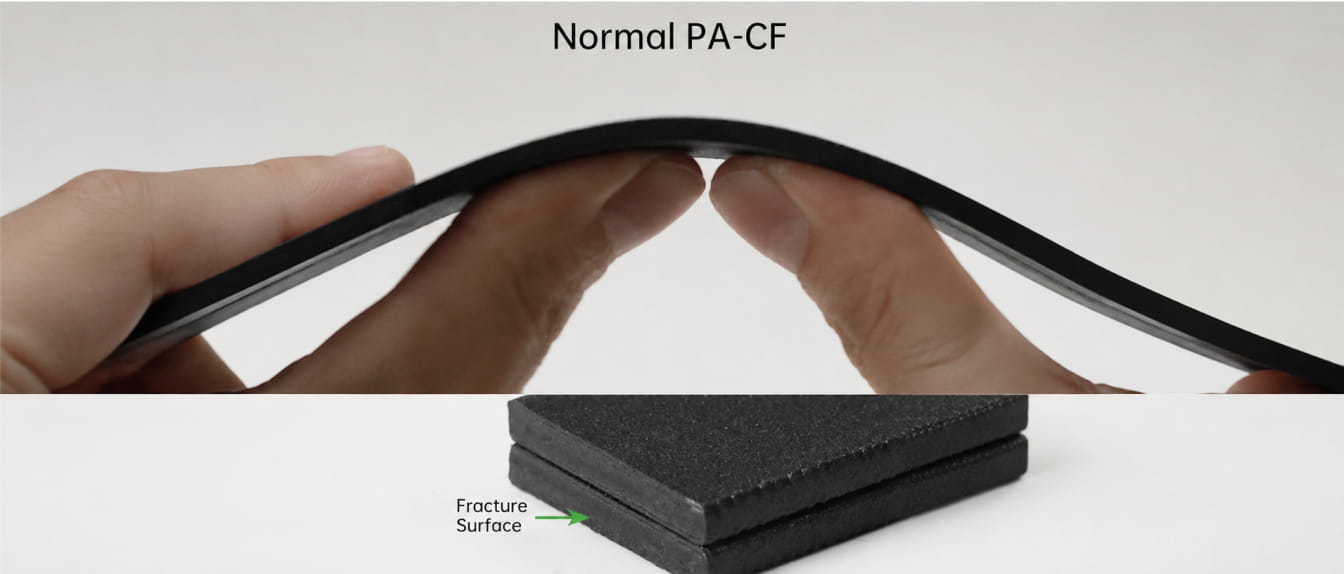
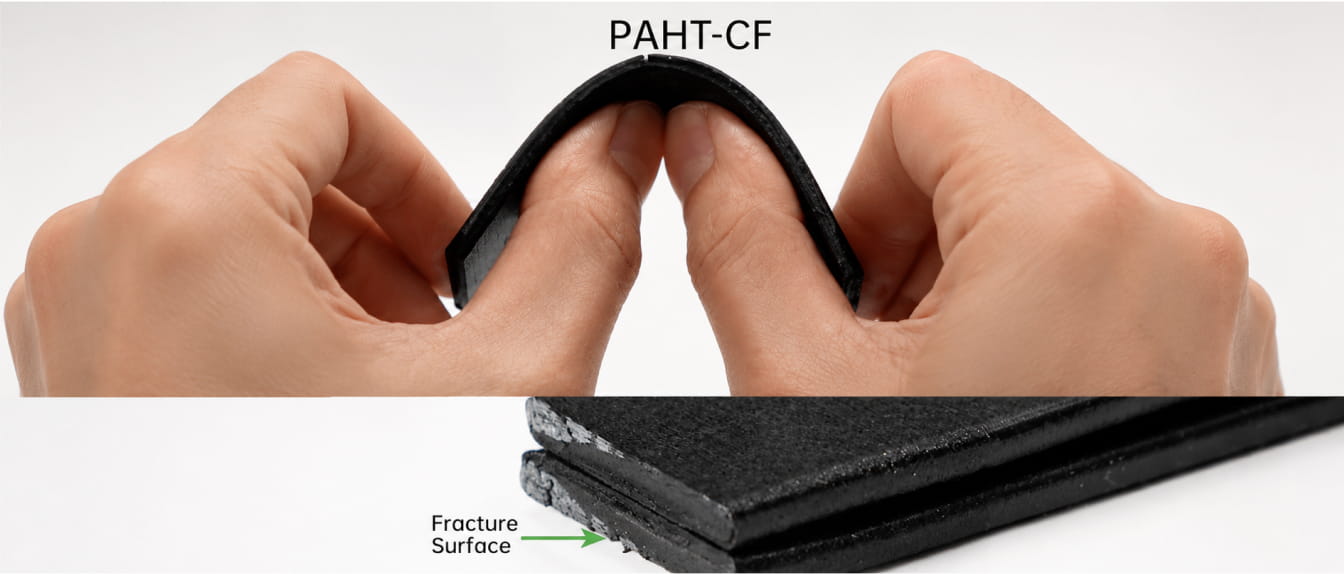
Водопоглинання на 50 % нижче, ніж у звичайного PA-CF: Bambu PAHT-CF зберігає чудові механічні властивості й стабільність розмірів навіть за високої вологості. Насичене водопоглинання (25 °C, 55 % RH): PAHT-CF — 0,88 %, звичайний PA6-CF — 1,70 %. Міцність на вигин XY (волога): PAHT-CF — 115 МПа, PA6-CF — 76 МПа. Обидва філаменти слід сушити при 80 °C протягом 12 годин перед друком.
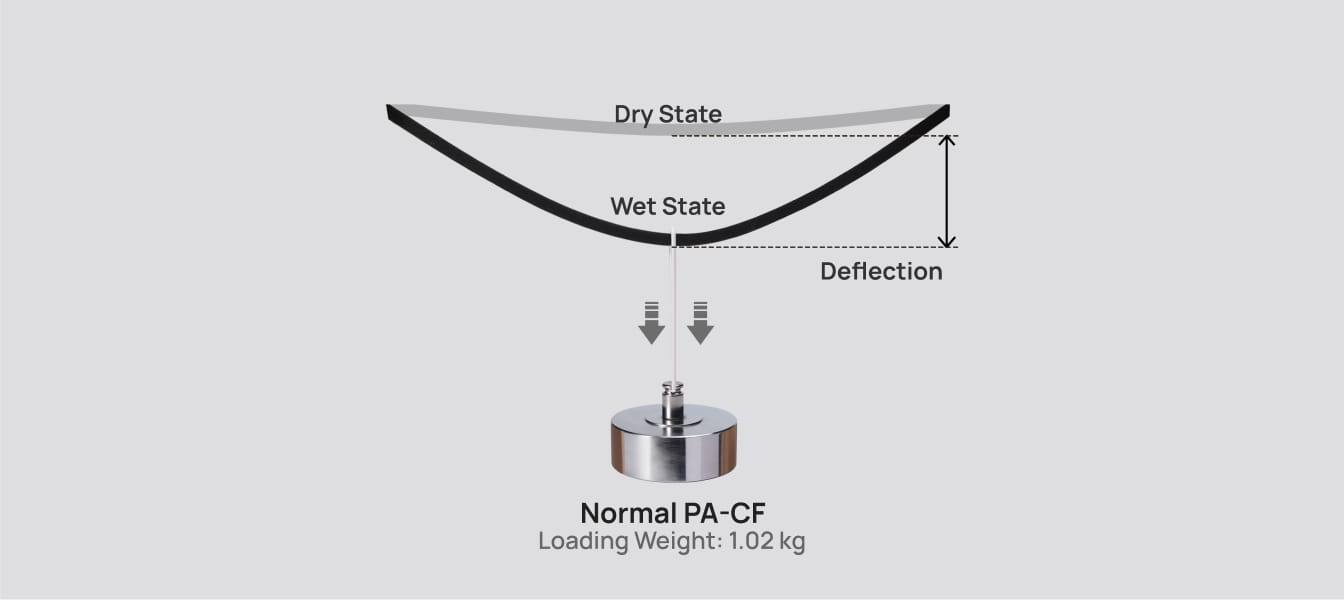
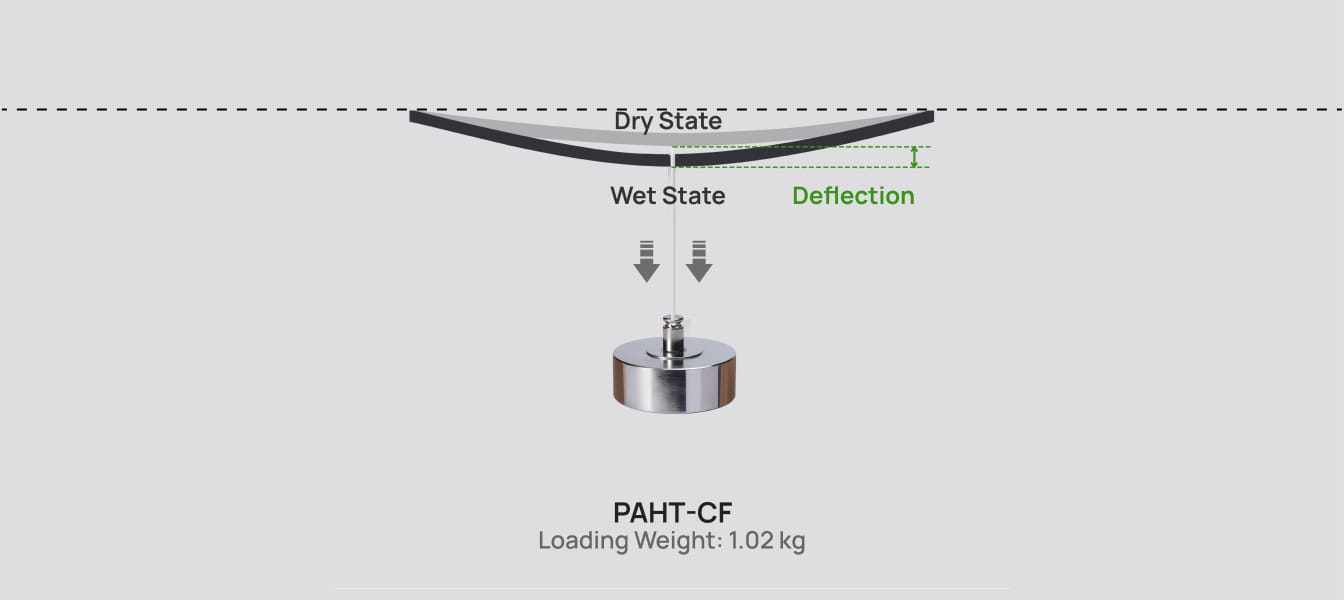
Прогин PAHT-CF і звичайного PA-CF у вологому стані

Виняткові механічні властивості та міжшарова адгезія

Bambu PAHT-CF — високотемпературний інженерний нейлон, армований вуглецевим волокном, для застосувань, де потрібні висока міцність, жорсткість і термостійкість. Він простий у друці, має посилену Z-адгезію, високу стабільність розмірів і оптимізований для збереження чудових механічних властивостей у вологому стані. Рекомендовані застосування: функціональні прототипи, оснастка, ливарні форми, шаблони й малосерійні деталі.
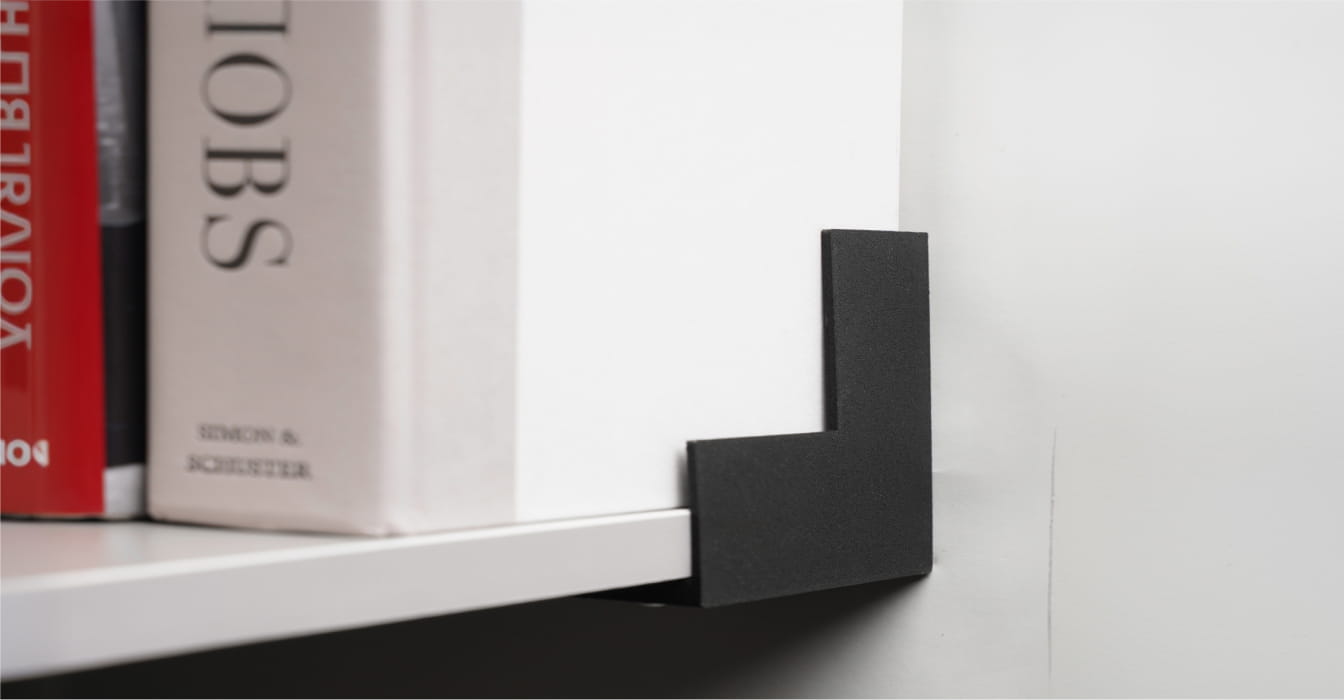
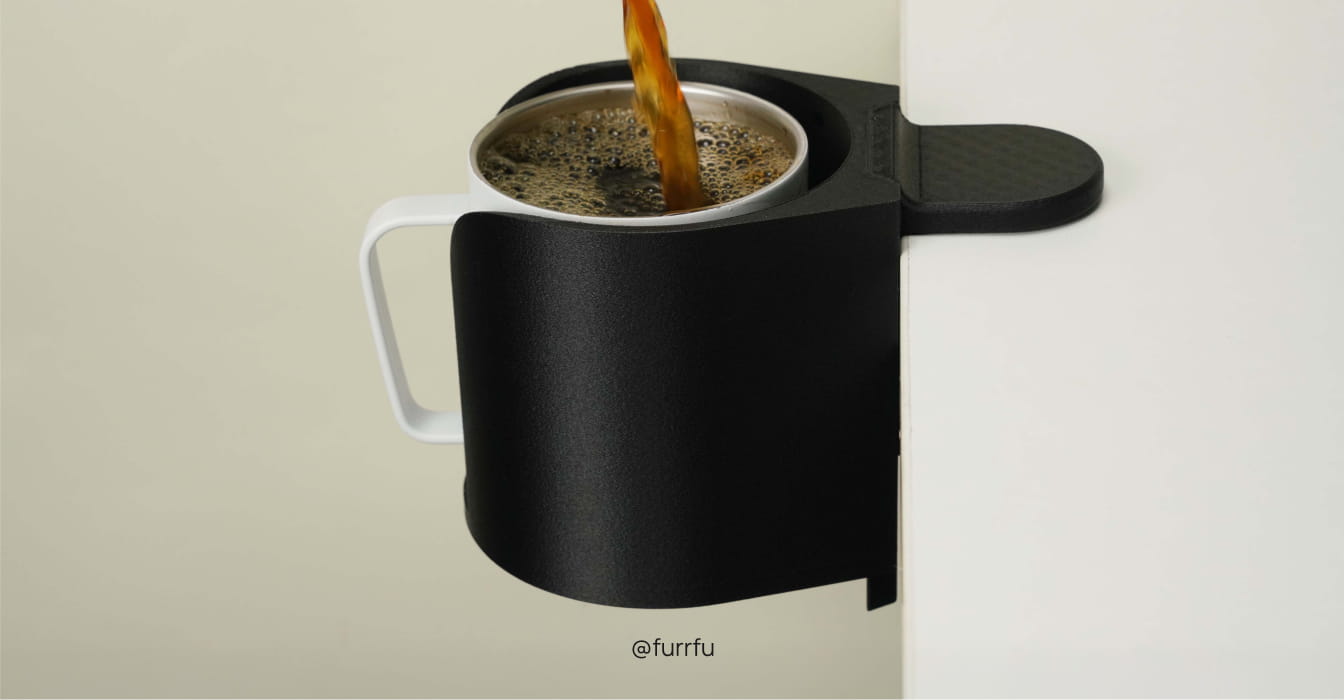
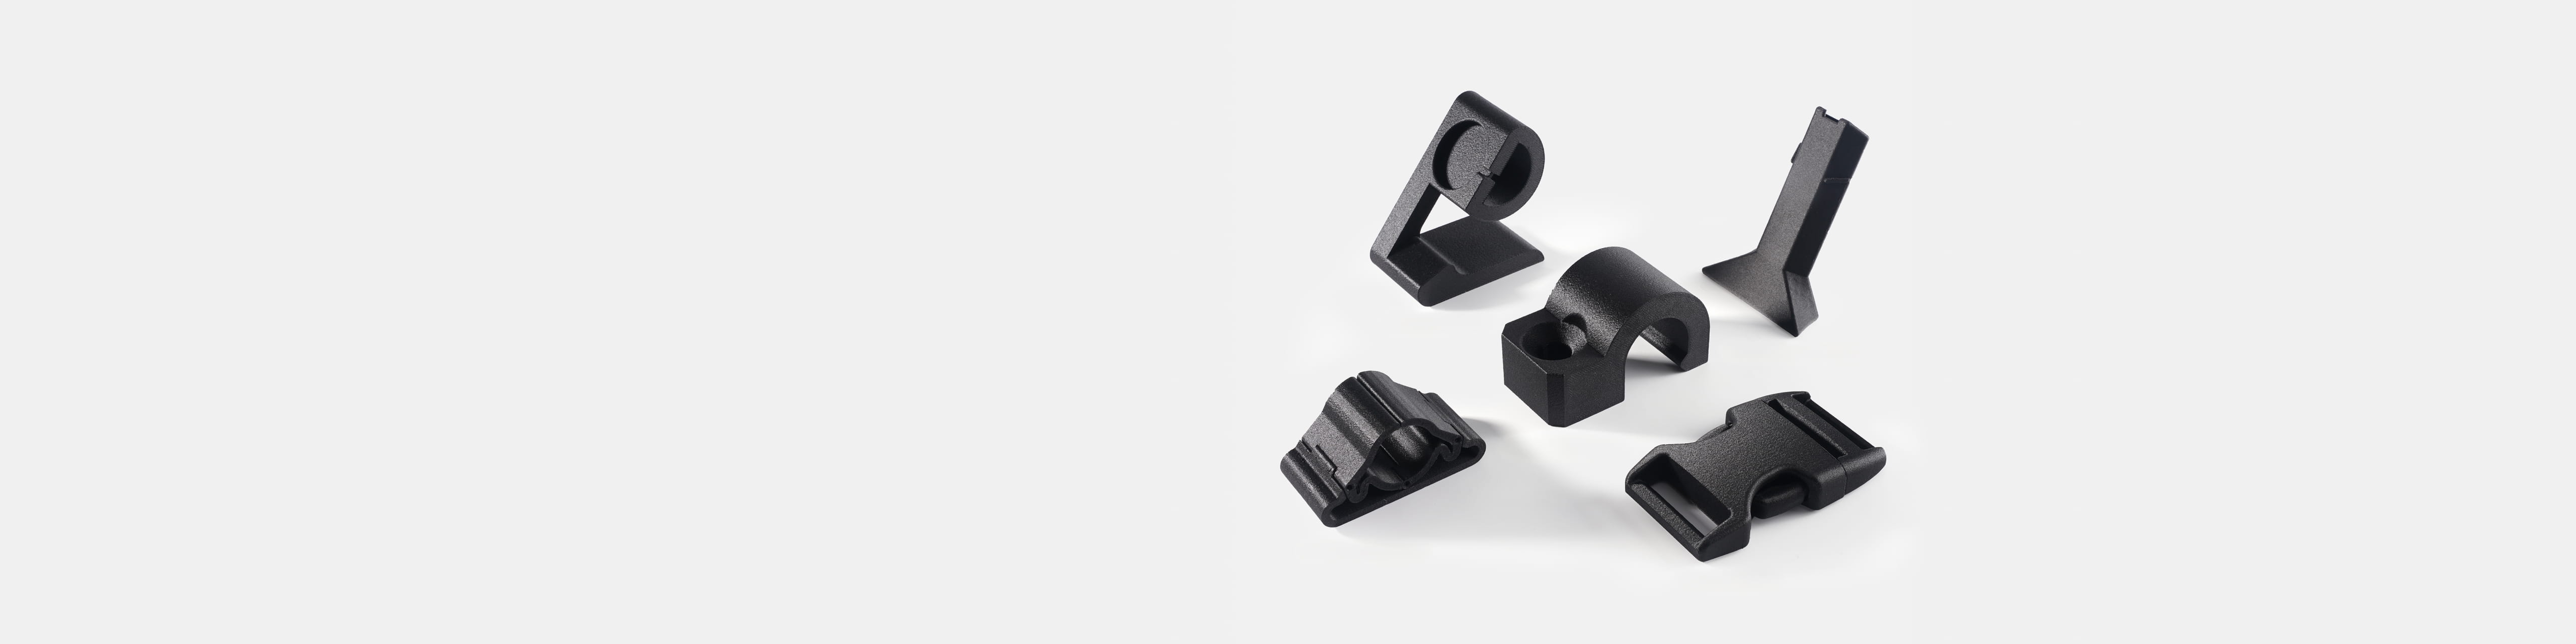
Кріплення з PAHT-CF

Основні технічні характеристики

ПараметрЗначення
ВиробникBambu Lab
Тип матеріалуPAHT-CF (високотемпературний нейлон, армований вуглецевим волокном)
Формат випускуНа котушці
Діаметр нитки1.75 мм ± 0.03 мм
Вага нетто1 кг
Матеріал котушкиPC + ABS (термостійкість 90 °C), діаметр 200 мм, висота 67 мм
Густина1.06 г/см³
Температура друку (сопло)260 – 290 °C
Температура столу80 – 100 °C
ПластинаEngineering Plate, High Temperature Plate or Textured PEI Plate
Швидкість друкудо 100 мм/с
Температура теплової деформації (HDT)170 °C (1.8 МПа) / 194 °C (0.45 МПа)
Температура склування70 °C
Модуль пружності на розтяг (XY)3860 ± 230 МПа
Міцність на розтяг (XY)92 ± 7 МПа
Модуль пружності на вигин (XY)4230 ± 210 МПа
Міцність на вигин (XY)125 ± 5 МПа
Сушіння перед друкомСушильна шафа з примусовою циркуляцією: 80 °C, 8–12 год (принтер серії X1: стіл 90–100 °C, 12 год)
СоплоРекомендоване сопло 0.6 мм; сопло 0.2 мм та нержавіюча сталь несумісні
Сумісність з AMSAMS 2 Pro, AMS HT та AMS; AMS lite не сумісний

Завантажити

Поради щодо друку та рекомендації (FAQ)

Офіційні рекомендації Bambu Lab для роботи з філаментом PAHT-CF:

1. Сумісність із принтерами, AMS та аксесуарами
Філамент PAHT-CF сумісний з AMS 2 Pro, AMS HT та AMS; AMS lite не підходить. Рекомендоване сопло 0.6 мм; сопло 0.2 мм, сопло з нержавіючої сталі, пластина Cool Plate SuperTack і Bambu Liquid Glue несумісні. Потрібен принтер із закритою камерою. PAHT-CF — оновлена версія PA-CF, яку знято з виробництва.
2. Як вибрати правильний профіль у Bambu Studio?
У слайсері Bambu Studio обирайте офіційний системний профіль для PAHT-CF. Якщо котушка встановлена в AMS, вбудований RFID-чіп автоматично розпізнає матеріал і колір, а при ручному завантаженні профіль забезпечує калібровані температуру, обдув і швидкість друку.
3. Які температури і швидкість друку рекомендовані?
За паспортом TDS: сопло 260 – 290 °C, стіл 80 – 100 °C, обдув 0 - 40%, швидкість до 100 мм/с. Відкат: 0.8 – 1.4 мм зі швидкістю 20 – 40 мм/с. Температура камери: 45 – 60 °C.
4. Яка робоча пластина підходить і чи потрібен клей?
Рекомендовані пластини: Engineering Plate, High Temperature Plate or Textured PEI Plate. Для кращої адгезії за паспортом використовується клей-олівець (PVP Glue; Bambu Liquid Glue не підходить).
5. Чи потрібно сушити філамент перед друком?
Так, для найкращої якості й стабільної поверхні: Сушильна шафа з примусовою циркуляцією: 80 °C, 8–12 h (принтер серії X1: стіл 90–100 °C, 12 год). Друк та зберігання — при вологості нижче 20 % (запечатана котушка з осушувачем). Зберігайте філамент у сухому прохолодному місці без прямого сонця.
6. Які підтримки та обмеження геометрії?
За TDS: максимальний кут нависання без підтримок — ~70°, максимальна довжина моста — ~ 40 мм, матеріал підтримок — Support for PLA.
7. Які механічні властивості має матеріал?
За паспортом TDS (сухий зразок, площина XY): міцність на розтяг 92 ± 7 МПа, модуль пружності на розтяг 3860 ± 230 МПа, подовження при розриві 8.4 ± 1.8 %, міцність на вигин 125 ± 5 МПа. Це типові лабораторні значення; результат залежить від принтера й параметрів друку.
8. Яка термостійкість і густина матеріалу?
Температура теплової деформації: 170 °C (1.8 МПа) і 194 °C (0.45 МПа); температура склування 70 °C; густина 1.06 г/см³. Не залишайте вироби в нагрітому авто чи поруч з обігрівачами.
9. Які заходи безпеки під час друку?
Друкуйте в добре провітрюваному приміщенні або з системою фільтрації повітря. Філамент не харчовий — не використовуйте вироби для зберігання їжі чи контакту з нею. Тримайте філамент і його уламки подалі від дітей і тварин, зберігайте котушку в прохолодному, темному й сухому місці.
10. Чому PAHT-CF не підходить для відкритих принтерів?
Під час друку PAHT-CF має високі вимоги до теплоізоляції, тому його не рекомендують використовувати на принтерах з відкритою рамою.
11. Як видаляти підтримки?
Підтримки радять видаляти протягом 2 годин після друку, поки вони не набрали вологи й не прилипли; якщо прилипли, просушіть модель.